Aumentar a produção diária de uma fábrica de alimentos começa com uma pergunta incômoda: “por que minha planta de processamento de alimentos não consegue atingir a produtividade diária esperada”. Muitas respostas estão no chão de fábrica, não apenas nos relatórios. Uma linha pode perder horas com trocas demoradas, pequenas paradas, falta de matéria-prima ou ajustes repetidos. Cada minuto parece insignificante. Juntos, tornam-se toneladas não produzidas.
Uma análise confiável deve combinar experiência operacional, dados e segurança dos alimentos. Registre o tempo real de processamento, limpeza, manutenção e espera. Compare a capacidade nominal da máquina com o desempenho durante cada turno. Indicadores como OEE, rendimento e perdas ajudam a localizar gargalos. Porém, números isolados podem enganar. Uma equipe pode acelerar a produção e aumentar desperdícios, retrabalho ou riscos de contaminação.
Observe detalhes concretos. Um sensor sujo interrompeu o envelope. Uma esteira desalinhada derrubada em embalagens. Uma troca de formato mal planejado reduz a produtividade diariamente. Manutenção preventiva, treinamento prático e procedimentos claros geram ganhos sustentáveis. Também é necessário verificar o fluxo de pessoas, materiais e informações. Pequenos testes, acompanhados de registros, revelam o que realmente funciona. Nem toda melhoria permanece. Essa é uma falha comum. Por isso, os líderes devem verificar os resultados após dias e semanas, ouvindo operadores e técnicos. Com decisões baseadas em evidências, uma fábrica pode elevar sua produção sem comprometer qualidade, rastreabilidade ou conformidade.
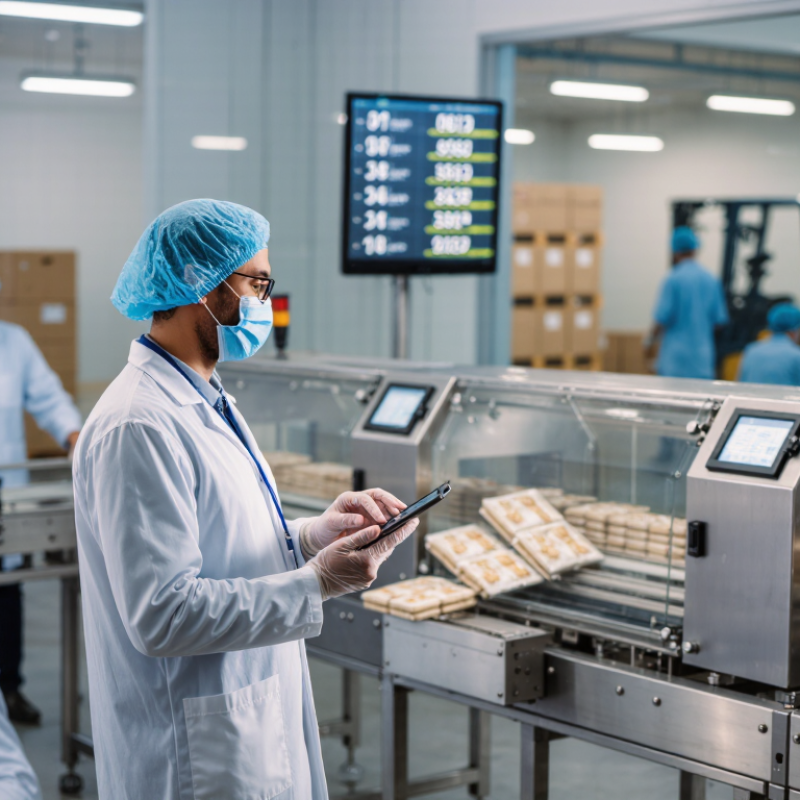
Aumentar a produção diária começa com um diagnóstico realista da capacidade atual. Na prática, a capacidade nominal corresponde ao volume entregue. Registre a produção por turno, os tempos de parada e as perdas de matéria-prima. Compare esses dados com a demanda e com a capacidade de cada equipamento. Isso revela onde o fluxo realmente desacelera.
Um gargalo pode aparecer no envase, na preparação ou durante as trocas de formato. Filas de produto, operadores aguardando instruções e limpezas prolongadas são sinais importantes.
Meça o tempo de ciclo, a disponibilidade e o rendimento de cada etapa. Observe também pequenos paradas, pois elas costumam desaparecer nos relatórios gerais. Nem todo equipamento parado é o principal problema. Às vezes, a restrição não está no processo anterior.
A análise precisa envolve operadores, supervisores e responsáveis pela manutenção. Eles conhecem falhas que os indicadores não registram. Faça exatamente em dias diferentes, porque um único turno pode distorcer a conclusão. Um erro comum é investir em uma máquina mais rápida antes de eliminar perdas básicas. Essa decisão pode apenas aumentar o estoque parado. O diagnóstico também deve ser revisado após cada mudança. Dados incompletos desativar cautela. Ainda há espaço para questionar as especificidades próprias.
Como aumentar a produção diária da sua fábrica de alimentos?
Planejamento da produção com base na demanda e nos recursos disponíveis
Para elevar a produção diariamente, a fábrica precisa ser planejada em conformidade com a demanda real. Pedidos confirmados, histórico de vendas e sazonalidade orientam decisões mais seguras. Também há perdas, atrasos e variações de consumo.
Na prática, uma planilha bem organizada já ajuda bastante. Relacione cada produto às horas de máquina, ao equipamento disponível e às matérias-primas necessárias. Depois, compare esses dados com a capacidade diária. Uma linha pode produzir mais, mas talvez exija trocas frequentes e gere paradas.
Atenção aos gargalos. Eles costumam aparecer na mistura, no cozimento, no resfriamento ou na embalagem. Registre o ritmo de cada etapa durante alguns dias. Esses registros revelam diferenças entre o procedimento previsto e a rotina real. Nem todo plano funciona perfeitamente.
Defina prioridades conforme os prazos e a validade dos ingredientes. Mantenha um estoque de segurança moderado, sem imobilizar recursos excessivos. Reavalie o planejamento diariamente quando houver cancelamentos, falta de pessoal ou mudanças nos pedidos.
Revisar o plano.
Indicadores simples apoiam decisões confiáveis: produção por hora, perdas, paradas e pedidos atendidos. Reuniões curtas entre produção, compras e qualidade evitam decisões isoladas. A qualidade e a segurança dos alimentos não devem ser sacrificadas para cumprir uma meta de volume.
A produção cresce quando o fluxo deixa de depender de improvisos. Mapeie cada etapa, desde a coleta até a expedição. Registre tempos de espera, trocas de formato e paradas não ajustadas. Um quadro visual, atualizado por turno, revela gargalos que os relatórios mensais escondem.
Segundo a FAO, 14% dos alimentos perdem-se entre a pós-colheita e o varejo, conforme The State of Food and Agriculture 2019. Menos espera também significa menor risco de perdas.
Linhas organizadas precisam de sequência, espaço e responsabilidades claras. Agrupe produtos com ingredientes e embalagens semelhantes. Reduza as posições entre pesagem, mistura, cozimento e embalagem. Procedimentos operacionais visíveis ajudam novos colaboradores e diminuem variações.
Dados do estudo Global Smart Manufacturing Survey, de 2023, indicam ganhos de produtividade entre 10% e 20% em operações que usam monitoramento digital e decisões baseadas em dados. Comece pequeno. Um sensor no ponto crítico pode ser mais útil que alguns indicadores.
A limpeza também merece planejamento. Defina janelas realistas para higienização e trocas. Metas excessivas costumam gerar atalhos perigosos. É preciso admitir falhas no desenho atual. Talvez a linha esteja rápida, mas mal abastecida. Talvez o estoque intermediário esteja apenas escondendo atrasos.
Revisar semanalmente perdas, rendimento, ritmo de ciclo e eficiência global dos equipamentos. O indicador mostra o problema, não a causa. Intervenções no chão de fábrica continuam indispensáveis.
Aumentar a produção diária exige mais do que acelerar máquinas. O controle de qualidade deve acompanhar cada etapa, desde a coleta das matérias-primas até a entrega final. Registre temperatura, umidade, tempo de mistura e peso dos lotes. Esses dados ajudam a identificar desvios antes que provoquem retrabalho ou reclamações.
A segurança alimentar depende de rotinas claras e verificáveis. Mantenha as superfícies higienizadas, separe áreas cruas e cozidas e controle a temperatura dos alimentos durante o processo. Treinamentos curtos, realizados no próprio setor, costumam gerar mais atenção. Ainda assim, falhas acontecem. Um registro incompleto ou uma limpeza apressada pode comprometer todo o lote. Por isso, auditorias internas e análises microbiológicas devem confirmar se os procedimentos realmente funcionam.
Dica: pese as perdas no fim de cada turno. Restos na linha, embalagens danificadas e produtos fora do padrão revelam onde agir. Ajustes simples, como calibrar uma balança ou reorganizar as finanças, economizam desperdícios. Evite produzir além da demanda prevista. O estoque também representa custo, energia consumida e risco de expiração. Nem toda melhoria aparece imediatamente; algumas semanas de entrega para mostrar resultados confiáveis.
Este exemplo operacional demonstra como um controle de qualidade mais rigoroso, práticas de segurança alimentar mais eficazes e a redução do desperdício podem melhorar a produção diária ao longo de um período de seis meses.
Aumentar a produção diária exige mais do que acelerar máquinas. É preciso monitorar resultados com método. Registre quilos produzidos por hora, paragens, perdas e tempo de troca. Compare esses dados por turno e por linha. Uma planilha simples já revela padrões importantes. Por exemplo, uma queda recorrente após o almoço pode indicar fadiga, falta de abastecimento ou ajuste inadequado. Nem todo problema está no equipamento.
Dica: acompanhe alguns indicadores, mas acompanhe-os diariamente. Defina metas realistas para produtividade, rendimento e desperdício. Verifique também a temperatura, a umidade e o peso dos lotes. Pequenas variações podem comprometer o ritmo e a qualidade. Converse com os operadores. Eles percebem ruídos, atrasos e improvisos antes dos relatórios. Às vezes, ignoramos essa experiência.
A melhoria contínua começa com testes pequenos e controlados. Altere um procedimento por vez e registre o efeito durante alguns dias. Se o resultado melhorar, padronize a prática e treine a equipe. Se piorar, investigue sem procurar suspeitos. Pode haver uma medição incorreta ou uma meta mal definida. Revise os indicadores semanalmente e questione dados que pareçam perfeitos. A operação real relatada é tão previsível. Houve falhas no meu próprio processo. Elas mostraram que medir não basta; é necessário interpretar, corrigir e medir novamente.
Painel de controle semanal do desempenho da produção com base na eficiência operacional, qualidade, tempo de inatividade e ações de melhoria.
| Data de produção | Linha de produção | Categoria de produto | Produção planejada (unidades) |
Saída real (unidades) |
Cumprimento do Plano | Eficácia geral do equipamento | Taxa de qualidade na primeira passagem | Tempo de inatividade não planejado (minutos) |
Taxa de desperdício | Ação de melhoria |
|---|---|---|---|---|---|---|---|---|---|---|
| 2026-10-05 | Linha A | Salgadinhos embalados | 18.000 | 17.640 | 98,0% | 78,4% | 98,2% | 42 | 2,1% | Lista de verificação padronizada para troca de ferramentas |
| 2026-10-06 | Linha A | Salgadinhos embalados | 18.000 | 18.270 | 101,5% | 81,0% | 98,5% | 35 | 1,8% | Ajuste das configurações da máquina de enchimento |
| 2026-10-07 | Linha B | Refeições prontas | 12.500 | 11.875 | 95,0% | 73,6% | 97,4% | 68 | 3,4% | Investigação de paradas em máquinas de selagem |
| 2026-10-08 | Linha B | Refeições prontas | 12.500 | 12.250 | 98,0% | 77,2% | 98,1% | 51 | 2,7% | Substituição dos componentes de vedação desgastados |
| 2026-10-09 | Linha C | Legumes congelados | 20.000 | 20.600 | 103,0% | 84,1% | 99,0% | 24 | 1,2% | Alocação equilibrada de operadores |
| 2026-10-10 | Linha A | Salgadinhos embalados | 18.000 | 18.540 | 103,0% | 83,5% | 98,7% | 29 | 1,5% | Cronograma de manutenção preventiva aplicado |
| 2026-10-11 | Linha C | Legumes congelados | 20.000 | 20.400 | 102,0% | 85,3% | 99,1% | 21 | 1,1% | sequência otimizada de carregamento do freezer |
| Total semanal / Média | 119.000 | 119.575 | 100,5% | 80,4% | 98,4% | 270 | 2,0% | Analisar os resultados na reunião diária de melhoria. | ||
Monitoramento com foco em: priorizar paradas recorrentes, atingir a meta planejada abaixo de 100%, perdas de qualidade e desperdício acima da meta interna. As ações de melhoria devem ser revisadas diariamente e verificadas no turno de produção seguinte.
Registre os quilos produzidos em cada turno. Anote paradas, perdas de matéria-prima e tempos de troca. Compare os dados com a demanda diária. Um único turno pode enganar.
Observe filas de produtos, operadores aguardando instruções e limpezas demoradas. Meça o tempo de ciclo em cada etapa. Pequenas paradas também importam. Elas somem facilmente nos relatórios.
Converse com operadores, supervisores e manutenção. Eles percebem ruídos, atrasos e ajustes improvisados. Compare dias diferentes antes de decidir. Uma máquina parada nem sempre é o gargalo.
Mapeie o caminho desde a preparação até a expedição. Reduza esperas entre pesagem, mistura, cozimento e embalagem. Agrupe produtos com ingredientes semelhantes. Espaço mal distribuído atrasa tudo.
Planeje janelas realistas para limpeza e mudança de formato. Registre o tempo gasto em cada operação. Metas exageradas podem incentivar atalhos inseguros. A pressa cobra depois.
Acompanhe quilos por hora, rendimento, desperdício e tempo de troca. Registre também temperatura, umidade e peso dos lotes. Uma planilha simples já mostra padrões. Menos indicadores, melhor foco.
Compare resultados por turno, linha e horário. Uma queda após o almoço pode indicar fadiga ou falta de abastecimento. Teste apenas uma mudança por vez. Nem toda melhoria é real.
Investigue sem procurar culpados. Confira medições, metas e condições do processo. Se necessário, retorne ao procedimento anterior. Eu também questionaria dados perfeitos. Medir não basta.
Aumentar a produção diária de uma fábrica de alimentos começa com um diagnóstico detalhado da capacidade atual. É essencial identificar gargalos em equipamentos, mão de obra, abastecimento, manutenção e tempos de espera. A pergunta “por que minha planta de processamento de alimentos não consegue atingir a produtividade diária esperada” pode orientar esta análise e revelar onde estão as principais perdas de eficiência. Em seguida, o planejamento deve atender à demanda prevista aos recursos disponíveis, evitando sobrecargas e interrupções.
A organização das linhas, a definição de fluxos mais simples e a padronização das tarefas ajudam a reduzir deslocamentos e atrasos. Ao mesmo tempo, o controle de qualidade e a segurança alimentar devem ser interrompidos em todas as etapas, com atenção especial à redução de desperdícios e retrabalho. Por fim, indicadores como volume produzido, tempo de parada, rendimento e perdas devem ser monitorados regularmente. Com base nesses resultados, a fábrica pode aplicar melhorias contínuas, ajustar processos e elevar a produtividade de forma segura, consistente e sustentável.
Máquinas Shiraz